Optimisation du débit avec trait de scie, rognage et fil
Inclus dans toutes les formules : Basic, Pro et Studio.
PanelCraft place chaque pièce de votre projet sur des panneaux entiers, en respectant le trait de scie, le rognage des bords et le sens du fil. Ce sont des plans de coupe guillotine qu’une scie à format peut exécuter de bord à bord, et ils se mettent à jour pendant que vous modifiez.
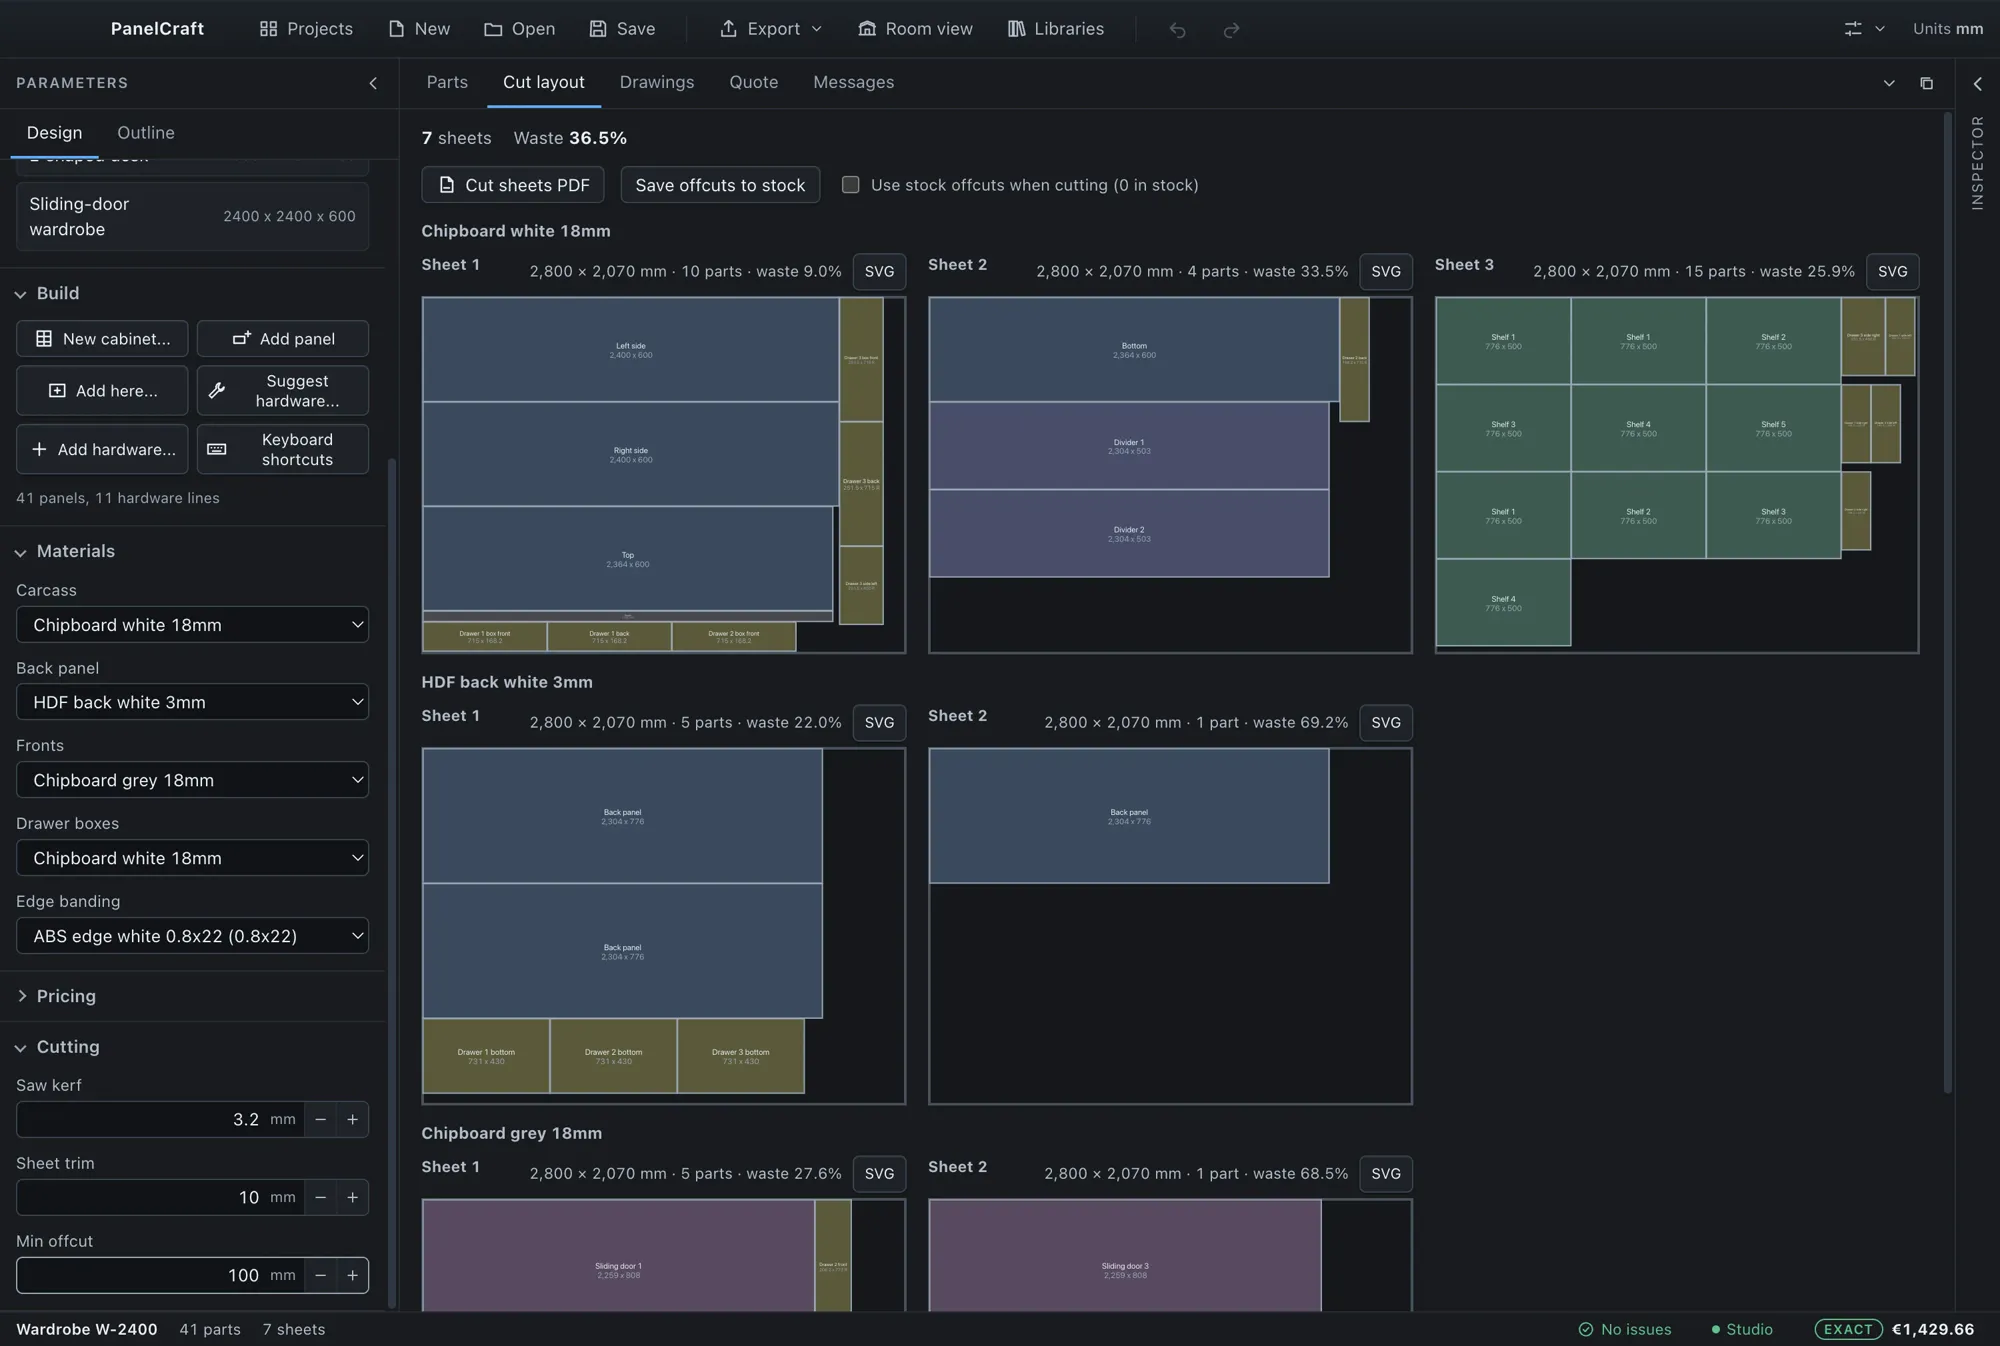
Un plan de coupe que l’on peut exécuter
Les pièces sont regroupées par matériau et développées en une occurrence par pièce physique, puis placées sur des panneaux de ce matériau. Pour chaque panneau, l’onglet Plan de coupe indique sa taille, le nombre de pièces et les chutes, et chaque pièce est dessinée à l’échelle avec son nom et ses dimensions. Un R marque une pièce tournée de 90 degrés.
Le moteur de placement est un algorithme de rectangles libres en guillotine, la famille d’algorithmes qui correspond au fonctionnement d’une scie à format : chaque coupe va d’un bord d’une pièce au bord opposé. Un plan correct qui perd quelques pour cent vaut plus à l’atelier qu’un plan astucieux qu’on ne peut pas scier ; c’est la règle que suit l’optimiseur.
L’optimiseur est pur et déterministe. Le même projet, les mêmes réglages et le même stock donnent toujours le même plan de coupe, ce qui rend le résultat facile à vérifier et sans risque à relancer.
- Unité de travail
- Un plan de coupe par matériau, un panneau après l’autre, rempli avant d’en ouvrir un nouveau.
- Placement
- Coordonnées absolues du panneau, rognage compris ; le trait de scie se place entre les pièces voisines.
- Chutes
- Surface du panneau moins surface utilisée, indiquée par panneau et sur l’ensemble des panneaux d’un matériau.
- Pièces non placées
- Signalées avec leur raison : matériau inconnu, dimension invalide, plus grande que le panneau utilisable, sens du fil bloquant, trop d’occurrences.
Trait de scie, rognage et fil sont des données
Le trait de scie vaut 3,2 mm par défaut et le rognage 10 mm ; les deux se règlent par projet dans la section Débit. La surface utilisable d’un panneau est le panneau moins le rognage sur chaque bord, et les pièces sont séparées d’exactement un trait de scie. Là où une pièce touche un bord rogné du panneau, il n’y a pas de trait de scie : vous ne perdez pas de matière pour une coupe qui n’est jamais faite.
Le sens du fil est respecté quand le panneau et la pièce en ont un. Si le fil du panneau et celui de la pièce sont tous deux définis, l’orientation est imposée, et une pièce qui exige un fil vertical ne peut pas être tournée. Si l’un des deux n’a pas de fil, l’optimiseur peut faire pivoter la pièce pour mieux la placer. Les fiches de débit montrent des flèches de fil pour que l’opérateur voie la direction.
La chute minimale (100 mm par défaut) détermine quels restes comptent comme stock réutilisable plutôt que comme déchet.
| Réglage | Par défaut | Effet |
|---|---|---|
| Trait de scie | 3,2 mm | Espace entre les pièces voisines sur un panneau. |
| Rognage | 10 mm | Bande inutilisable sur chaque bord d’un panneau acheté. |
| Chute minimale | 100 mm | Les deux côtés d’un reste doivent l’atteindre pour être proposé en stock. |
| Format de panneau | 2800 × 2070 mm | Par matériau dans la bibliothèque ; des formats alternatifs peuvent être ajoutés. |
Comment fonctionne la recherche
L’optimiseur ne se contente pas d’un seul passage. Il exécute un ensemble de variantes et garde la meilleure : cinq ordres de tri des pièces, avec rotation autorisée ou non, deux règles de partage de l’espace libre et deux critères d’ajustement (meilleur petit côté ou meilleure surface). Chaque variante est un plan de coupe complet.
Le meilleur plan compte le moins de pièces non placées, puis le moins de panneaux, puis la surface utilisée la plus concentrée, c’est-à-dire la plus grande chute réutilisable. Le travail est borné par un budget d’opérations et non par un temps d’horloge : le résultat ne dépend donc pas de la vitesse de votre ordinateur, et la première variante va toujours à son terme.
La quantité d’une pièce peut être élevée, et l’optimiseur traite jusqu’à 20 000 occurrences de pièces par calcul. Une pièce dont la quantité ferait dépasser ce plafond est refusée en entier et signalée, jamais placée partiellement : une quantité mal saisie ne peut donc pas figer le programme.
| Dimension | Options |
|---|---|
| Ordre des pièces | Cinq ordres de tri des pièces |
| Rotation | Autorisée ou non (si le fil le permet) |
| Règle de coupe | Deux règles de division du rectangle libre |
| Critère d’ajustement | Meilleur ajustement du petit côté, meilleur ajustement de la surface |
Stock de chutes : utilisez ce que vous possédez déjà
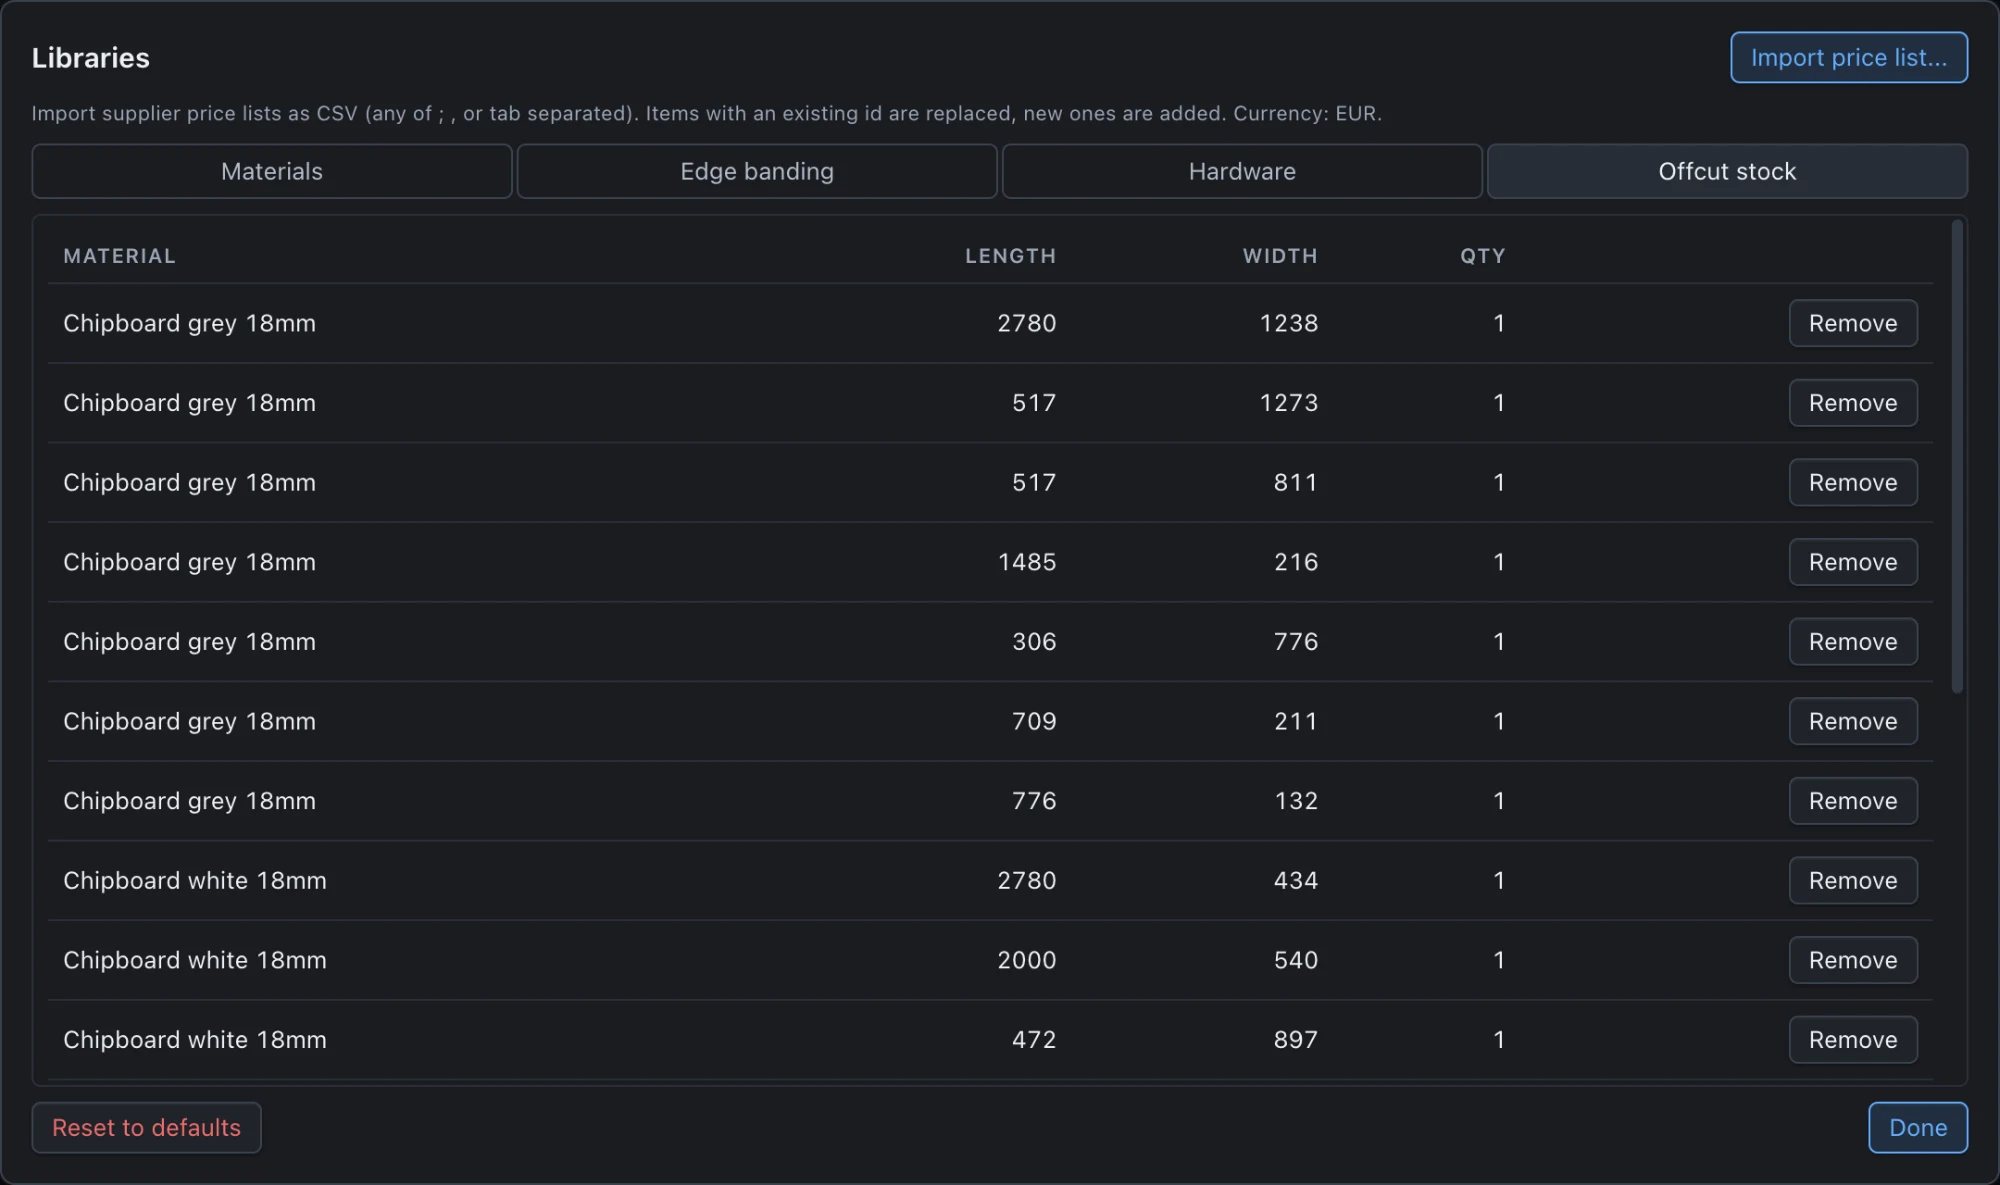
Après un débit, Enregistrer les chutes en stock enregistre les rectangles réutilisables laissés sur chaque panneau. Ils sont calculés à partir de l’espace libre du panneau moins le rognage et moins chaque pièce placée agrandie du trait de scie : ils ne recoupent donc jamais un placement et restent à l’intérieur du panneau rogné.
Cochez Utiliser les chutes en stock pour le débit et le chantier suivant ouvre ces morceaux en premier, à coût nul, avant d’ouvrir un nouveau panneau. Les morceaux utilisés sont retirés du registre et les nouvelles chutes y sont ajoutées : la liste du stock correspond toujours à l’atelier. Le registre se trouve dans la boîte de dialogue Bibliothèques sous Stock de chutes, avec matériau, longueur, largeur et quantité par morceau, et peut être modifié à la main.
On suppose que les morceaux en stock ont la même orientation de fil que le panneau du même matériau, avec la longueur dans le sens de la longueur du panneau.
Autres formats de panneaux, selon le coût
Un matériau peut s’acheter en plusieurs formats. Ajoutez des formats alternatifs avec leurs propres prix, par exemple 2440 × 1220 mm à un prix par panneau plus bas, et l’optimiseur exécute la recherche complète une fois pour chaque format achetable.
Parmi les formats qui placent toutes les pièces, l’achat total le moins cher l’emporte, puis le moins de panneaux achetés, puis la surface utilisée la plus concentrée. Un seul format est utilisé par matériau et par chantier, ce qui simplifie la commande.
Une pièce seule plus grande que tous les panneaux achetables ne peut pas être placée. PanelCraft l’évite pour les fonds en les découpant en bandes qui tiennent, et vous avertit de tout le reste qu’il ne sait pas placer.
- Format principal
- 2800 × 2070 mm dans la bibliothèque fournie ; le vôtre dans votre bibliothèque.
- Alternatifs
- Listés dans la fiche du matériau et dans le CSV des matériaux, écrits sous la forme 2440x1220@30|...
- Choix
- Coût d’achat total le plus bas parmi les formats qui placent toutes les pièces.
Fiches de débit, étiquettes et CSV
Chaque panneau peut être exporté en dessin vectoriel. La fiche de débit compte un panneau par page A3 à l’échelle réelle, avec le contour du panneau, la ligne de rognage en pointillés, chaque pièce avec son identifiant et sa dimension, des flèches de fil, et un cartouche qui indique trait de scie, rognage et taux d’utilisation. Le trait de scie est visible comme l’espace réel entre les pièces.
Les fiches de débit PDF, un SVG par panneau, une liste de débit CSV et les étiquettes de panneaux (une étiquette par panneau physique, avec nom, dimensions, matériau et chants) sont disponibles dans le menu Exporter. Le dossier atelier les écrit ensemble avec les plans et les fichiers d’usinage.
Les cellules de texte des fichiers CSV qui commencent par des caractères qu’un tableur traiterait comme une formule sont neutralisées : ouvrir la liste de débit dans un tableur est sans danger.

Les chants suivent la géométrie
Chaque pièce sait lesquelles de ses quatre tranches sont plaquées. Les mètres de chant sont la somme des longueurs réelles des tranches multipliée par la quantité, plus une marge de 5 %, et chaque type de chant est chiffré sur sa propre ligne de devis. Les pièces façonnées utilisent la longueur réelle des tranches façonnées, et non celle du rectangle englobant.
Le tableau des pièces liste les tranches plaquées par pièce (L1, L2 dans la longueur, W1, W2 dans la largeur), et l’étiquette de chaque panneau les imprime : la personne à la plaqueuse de chants n’a pas à deviner.
- Nom des tranches
- L1 et L2 suivent la longueur de la pièce, W1 et W2 sa largeur.
- Marge
- 5 % en plus des longueurs réelles des tranches, arrondie à deux décimales.
- Avertissements
- Un chant plus étroit que le panneau qu’il recouvre est signalé pour chaque tranche.
Assez rapide pour tourner à chaque modification
L’optimiseur tourne dans un processus d’arrière-plan et l’éditeur reste réactif. Mesuré sur un Mac avec des pièces synthétiques, 150 pièces dans un matériau prennent environ 10 ms, 600 pièces environ 40 ms et 2 000 pièces environ 90 ms, et une armoire de 95 pièces environ une milliseconde et demie. Les résultats sont identiques à ceux des versions précédentes, octet pour octet.
Un débit n’est relancé que lorsque ce qui l’affecte change : modifier des prix ne recalcule que le devis. Un calcul encore en cours quand vous changez le projet est annulé, de sorte que le plan de coupe affiché correspond toujours au projet que vous avez.
| Cas | Temps médian |
|---|---|
| 150 pièces, 1 matériau | 9,7 ms |
| 600 pièces, 1 matériau | 40,8 ms |
| 2 000 pièces, 1 matériau | 90 ms |
| Armoire, 95 pièces | 1,4 ms |
Le logiciel en images


Débitez avec moins de chutes
Téléchargez PanelCraft pour Windows ou macOS et menez-y un vrai projet, du dessin au devis. L’essai de 14 jours inclut toutes les fonctions Studio.
Une question avant de commencer ? Écrivez à hello@panelcraft.store ou consultez la FAQ.