Optimizador de corte con trazo, refilado y veta
Incluido en todos los planes: Basic, Pro y Studio.
PanelCraft distribuye cada pieza de tu diseño en tableros enteros, respetando el ancho de corte de la sierra, el refilado de los bordes y la dirección de la veta. Son planos de guillotina que una seccionadora puede cortar de lado a lado, y se actualizan mientras editas.
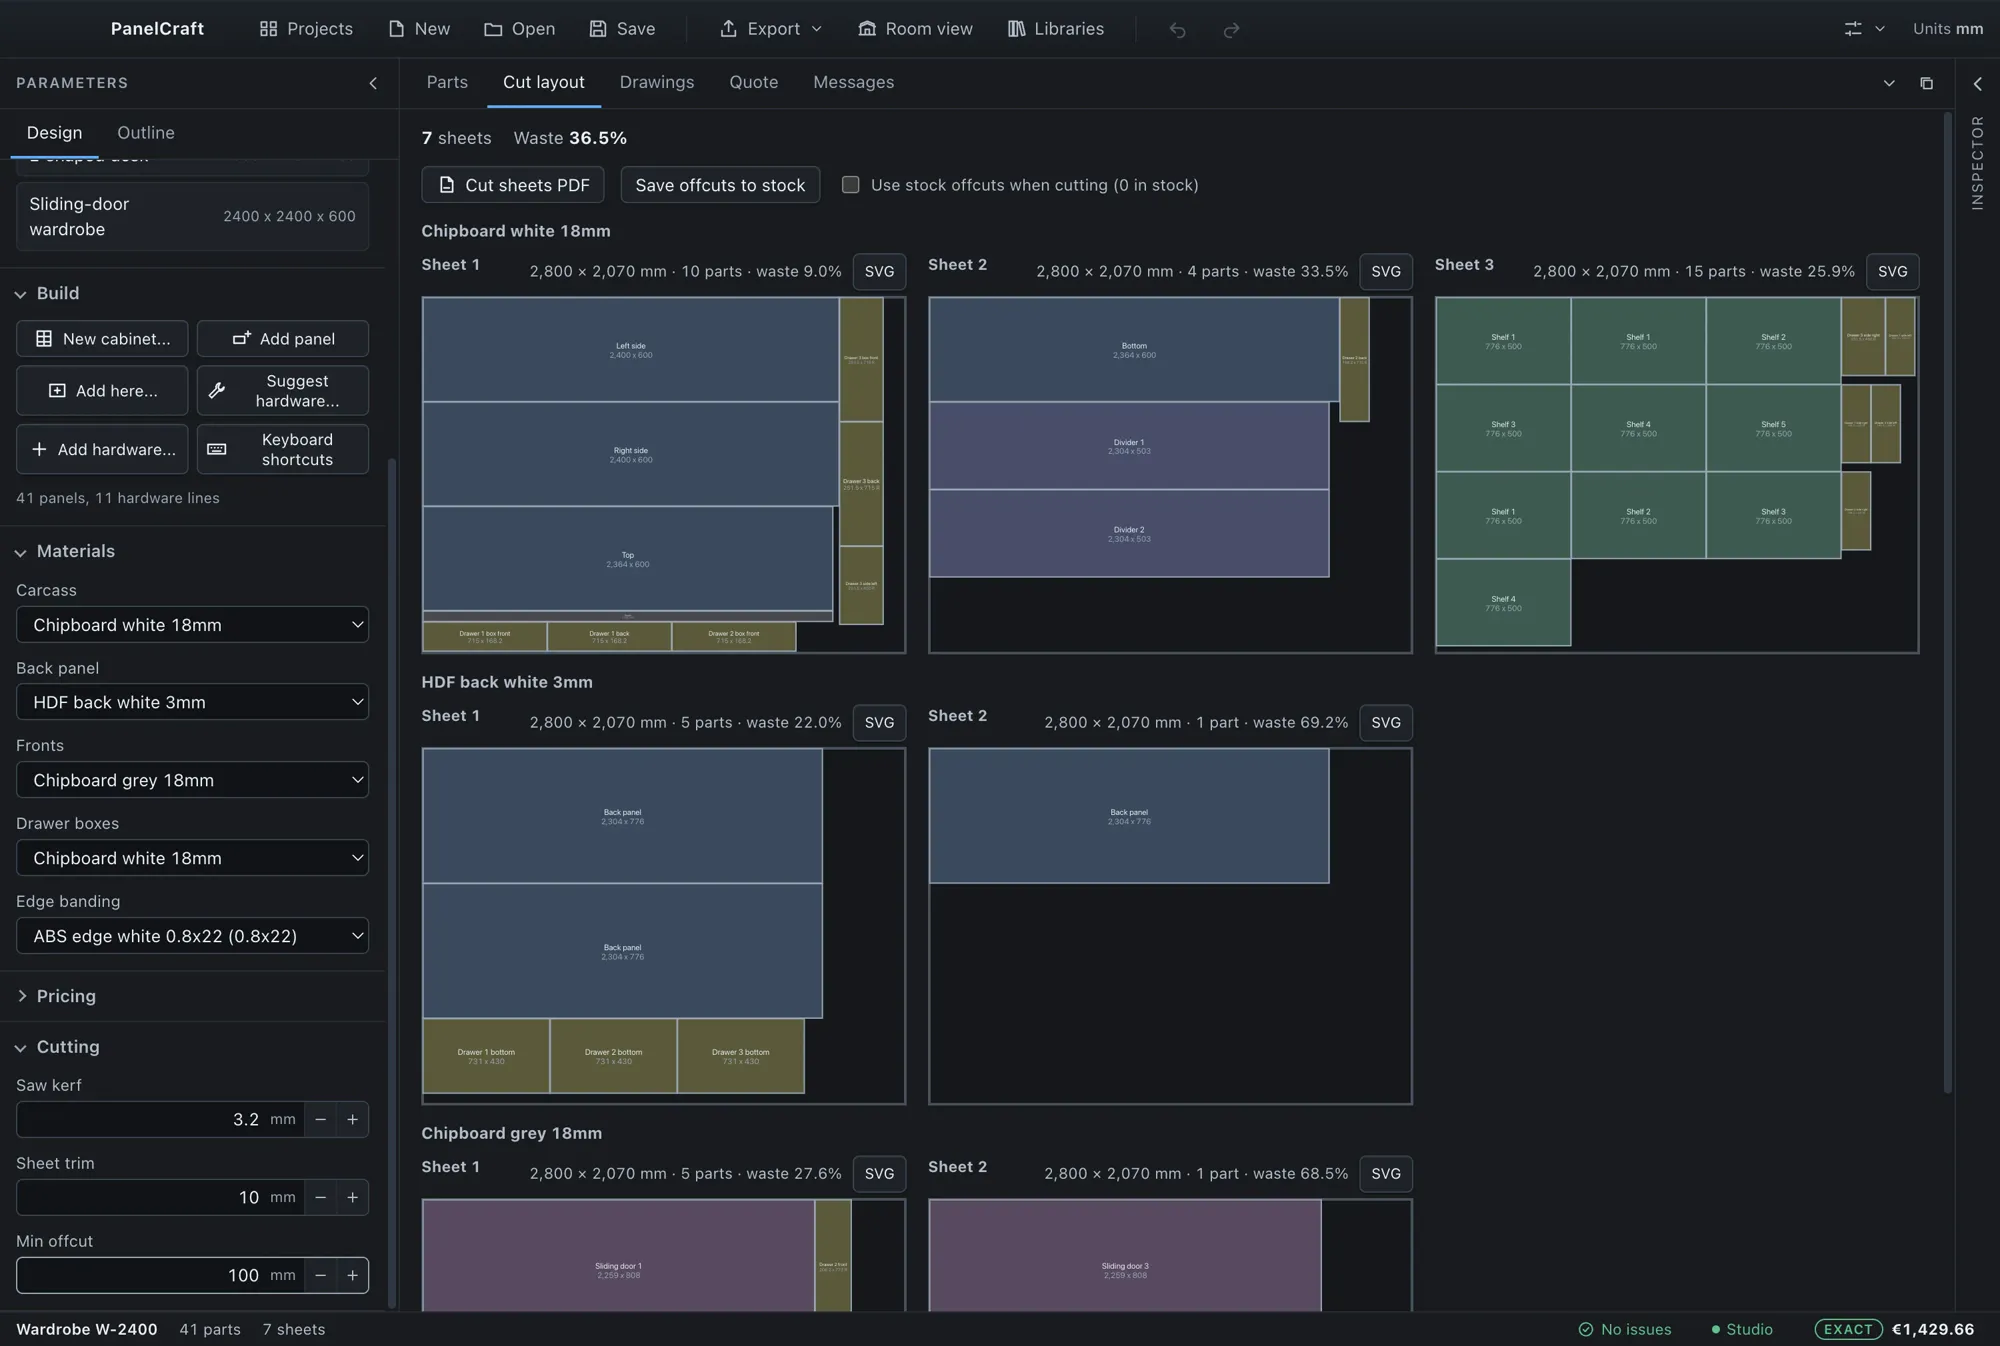
Un plano que se puede cortar
Las piezas se agrupan por material de tablero y se expanden a una instancia por pieza física; después se distribuyen en hojas de ese tablero. De cada hoja, la pestaña Plano de corte muestra su tamaño, el número de piezas y el desperdicio, y cada pieza se dibuja a escala con su nombre y sus medidas. Una letra R marca una pieza girada 90 grados.
El empaquetador es de guillotina con rectángulos libres, la familia de algoritmos que coincide con el funcionamiento de una seccionadora: cada corte va de un borde de la pieza al borde opuesto. Un plano correcto que desperdicia unos pocos puntos porcentuales vale más en el taller que uno ingenioso que no se puede serrar, y esa es la regla que sigue el optimizador.
El optimizador es puro y determinista. El mismo diseño, los mismos ajustes y el mismo stock producen siempre el mismo plano, lo que hace que el resultado sea fácil de comprobar y seguro de repetir.
- Unidad de trabajo
- Un plano por material de tablero, una hoja tras otra, llena antes de abrir una nueva.
- Colocación
- Coordenadas absolutas de la hoja que incluyen el refilado; el ancho de corte queda entre piezas contiguas.
- Desperdicio
- Superficie de la hoja menos la superficie usada, por hoja y en todas las hojas de un material.
- Piezas sin colocar
- Se indican con su motivo: tablero desconocido, medida no válida, mayor que la hoja útil, la veta impide la colocación, demasiadas instancias.
Ancho de corte, refilado y veta son datos de entrada
El ancho de corte es de 3,2 mm por defecto y el refilado del tablero de 10 mm; ambos se fijan por proyecto en la sección Corte. La superficie útil de una hoja es la hoja menos el refilado de cada borde, y las piezas se separan exactamente por un ancho de corte. Donde una pieza toca un borde refilado de la hoja no hay ancho de corte, así que no pierdes material en un corte que nunca se hace.
La veta se respeta cuando la tienen tablero y pieza. Si la veta de la hoja y la de la pieza están definidas, la orientación queda fija y una pieza que necesita veta vertical no se puede girar. Si alguna de las dos no tiene veta, el optimizador puede girar la pieza para colocar mejor. Las hojas de corte muestran flechas de veta para que el operario de la sierra vea la dirección.
El retal mínimo (100 mm por defecto) decide qué sobrantes cuentan como stock reutilizable y no como desperdicio.
| Ajuste | Por defecto | Efecto |
|---|---|---|
| Ancho de corte | 3,2 mm | Separación entre piezas contiguas de una hoja. |
| Refilado del tablero | 10 mm | Franja inutilizable en cada borde de un tablero comprado. |
| Retal mínimo | 100 mm | Ambos lados de un sobrante deben alcanzar este valor para ofrecerse como stock. |
| Tamaño de tablero | 2800 × 2070 mm | Por tablero en la biblioteca; se pueden añadir alternativas. |
Cómo funciona la búsqueda
El optimizador no se conforma con una sola pasada. Ejecuta un conjunto de variantes y se queda con la mejor: cinco ordenaciones de piezas, con rotación permitida o no, dos reglas para dividir el espacio libre y dos criterios de ajuste (mejor lado corto o mejor superficie). Cada variante es un plano completo.
El mejor plano tiene menos piezas sin colocar, luego menos tableros y después la superficie usada más concentrada, es decir, el mayor retal aprovechable. El trabajo se limita por un presupuesto de operaciones y no por tiempo de reloj, así que el resultado no depende de la velocidad de tu ordenador, y la primera variante siempre se completa.
La cantidad de una pieza puede ser grande, y el optimizador admite hasta 20 000 instancias de pieza por ejecución. Una pieza cuya cantidad llevaría el total por encima de ese límite se rechaza entera y se indica, nunca se coloca parcialmente, de modo que una cantidad mal escrita no puede bloquear el programa.
| Dimensión | Opciones |
|---|---|
| Ordenación de piezas | Cinco ordenaciones de las piezas |
| Rotación | Permitida o no (donde la veta lo permite) |
| Regla de división | Dos reglas para dividir el rectángulo libre |
| Criterio de ajuste | Mejor ajuste del lado corto, mejor ajuste de superficie |
Stock de retales: usa lo que ya tienes
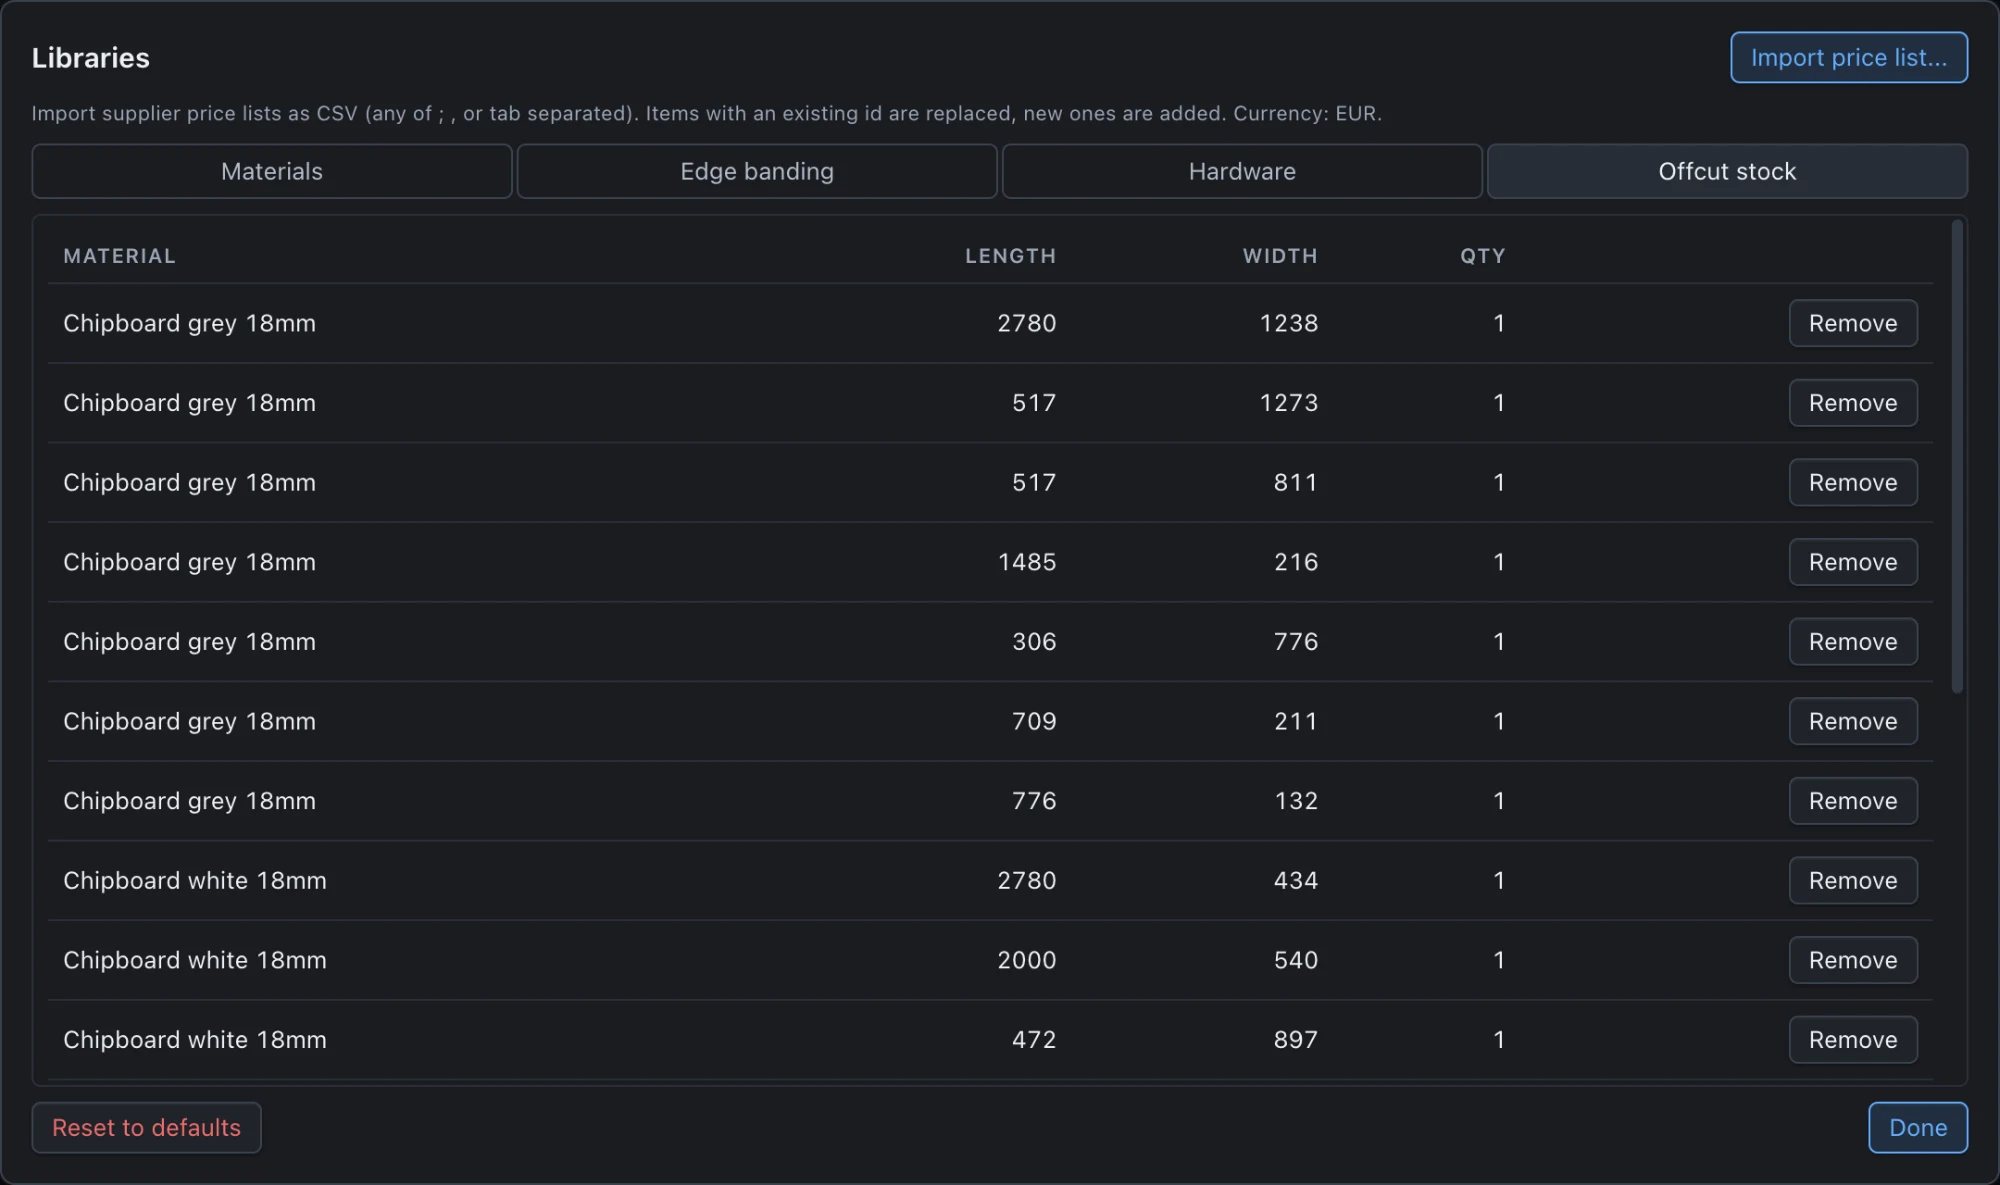
Tras un corte, Guardar retales en el stock registra los rectángulos reutilizables que quedan en cada hoja. Se calculan a partir del espacio libre de la hoja menos el refilado y menos cada pieza colocada ampliada con el ancho de corte, así que nunca se solapan con una colocación y quedan dentro de la hoja refilada.
Marca Usar retales del stock al cortar y el siguiente trabajo abre primero esas piezas, a coste cero, antes de abrir un tablero nuevo. Las piezas usadas se descuentan del registro y se añaden los retales nuevos, de modo que la lista de stock siempre coincide con el taller. El registro está en el diálogo Bibliotecas, en Stock de retales, con tablero, largo, ancho y cantidad por pieza, y se puede editar a mano.
Se supone que las piezas del stock tienen la misma orientación de veta que el tablero del mismo material, con el largo a lo largo de la hoja.
Tamaños alternativos, según el coste
Un tablero puede comprarse en más de un tamaño. Añade tamaños alternativos con sus propios precios, por ejemplo 2440 × 1220 mm a un precio por hoja más bajo, y el optimizador ejecuta la búsqueda completa una vez por cada tamaño de compra.
Entre los tamaños que colocan todas las piezas gana la compra total más barata, luego el menor número de hojas compradas y después la superficie usada más concentrada. Se usa un tamaño por material y trabajo, lo que mantiene sencillo el pedido.
Una sola pieza mayor que todos los tableros de compra no se puede colocar. PanelCraft lo evita en las traseras dividiéndolas en tiras que caben, y te avisa de todo lo demás que no puede colocar.
- Tamaño principal
- 2800 × 2070 mm en la biblioteca incluida; el tuyo en tu biblioteca.
- Alternativos
- Se indican en la ficha del tablero y en el CSV de tableros, escritos como 2440x1220@30|...
- Elección
- El menor coste total de compra entre los tamaños que colocan todas las piezas.
Hojas de corte, etiquetas y CSV
Cada hoja se puede exportar como dibujo vectorial. La hoja de corte es una hoja por página A3 a escala real, con el contorno de la hoja, la línea discontinua del refilado, cada pieza con su identificador y medida, flechas de veta y un cajetín que registra el ancho de corte, el refilado y el aprovechamiento. El ancho de corte se ve como la separación real entre piezas.
El menú Exportar ofrece hojas de corte en PDF, un SVG por hoja, una lista de corte en CSV y etiquetas de piezas (una etiqueta por panel físico, con nombre, medidas, material y cantos). El paquete para el taller las escribe junto con los planos y los archivos de mecanizado.
Las celdas de texto de los archivos CSV que empiezan por caracteres que una hoja de cálculo trataría como fórmula se neutralizan, de modo que abrir la lista de corte en una hoja de cálculo es seguro.

El canteado sigue la geometría
Cada pieza sabe cuáles de sus cuatro bordes llevan canto. Los metros de cinta son la suma de las longitudes reales de los bordes por la cantidad, más un 5 % de margen, y cada tipo de canto se valora en su propia línea del presupuesto. Las piezas con forma usan la longitud real de los bordes con forma, no el rectángulo envolvente.
La tabla de piezas lista los cantos de cada pieza (L1 y L2 a lo largo, W1 y W2 a lo ancho), y la etiqueta de cada panel los imprime, de modo que quien está en la canteadora no tiene que adivinar.
- Nombre de los bordes
- L1 y L2 van a lo largo de la pieza; W1 y W2, a lo ancho.
- Margen
- 5 % sobre las longitudes reales de los bordes, redondeado a dos decimales.
- Avisos
- Un canto más estrecho que el tablero que cubre se señala en cada borde.
Lo bastante rápido para ejecutarse en cada edición
El optimizador se ejecuta en un proceso en segundo plano y el editor sigue respondiendo. Medido en un Mac con piezas sintéticas, 150 piezas de un material tardan unos 10 ms, 600 piezas unos 40 ms y 2000 piezas unos 90 ms, y un armario de 95 piezas, un milisegundo y medio. Los resultados son idénticos a los de versiones anteriores, byte a byte.
Un corte solo se reprograma cuando cambia algo que le afecta: las ediciones de precios recalculan únicamente el presupuesto. Una ejecución que sigue en curso cuando cambias el diseño se cancela, así que el plano que ves siempre pertenece al diseño que tienes.
| Caso | Tiempo mediano |
|---|---|
| 150 piezas, 1 material | 9,7 ms |
| 600 piezas, 1 material | 40,8 ms |
| 2000 piezas, 1 material | 90 ms |
| Armario, 95 piezas | 1,4 ms |
El programa en imágenes
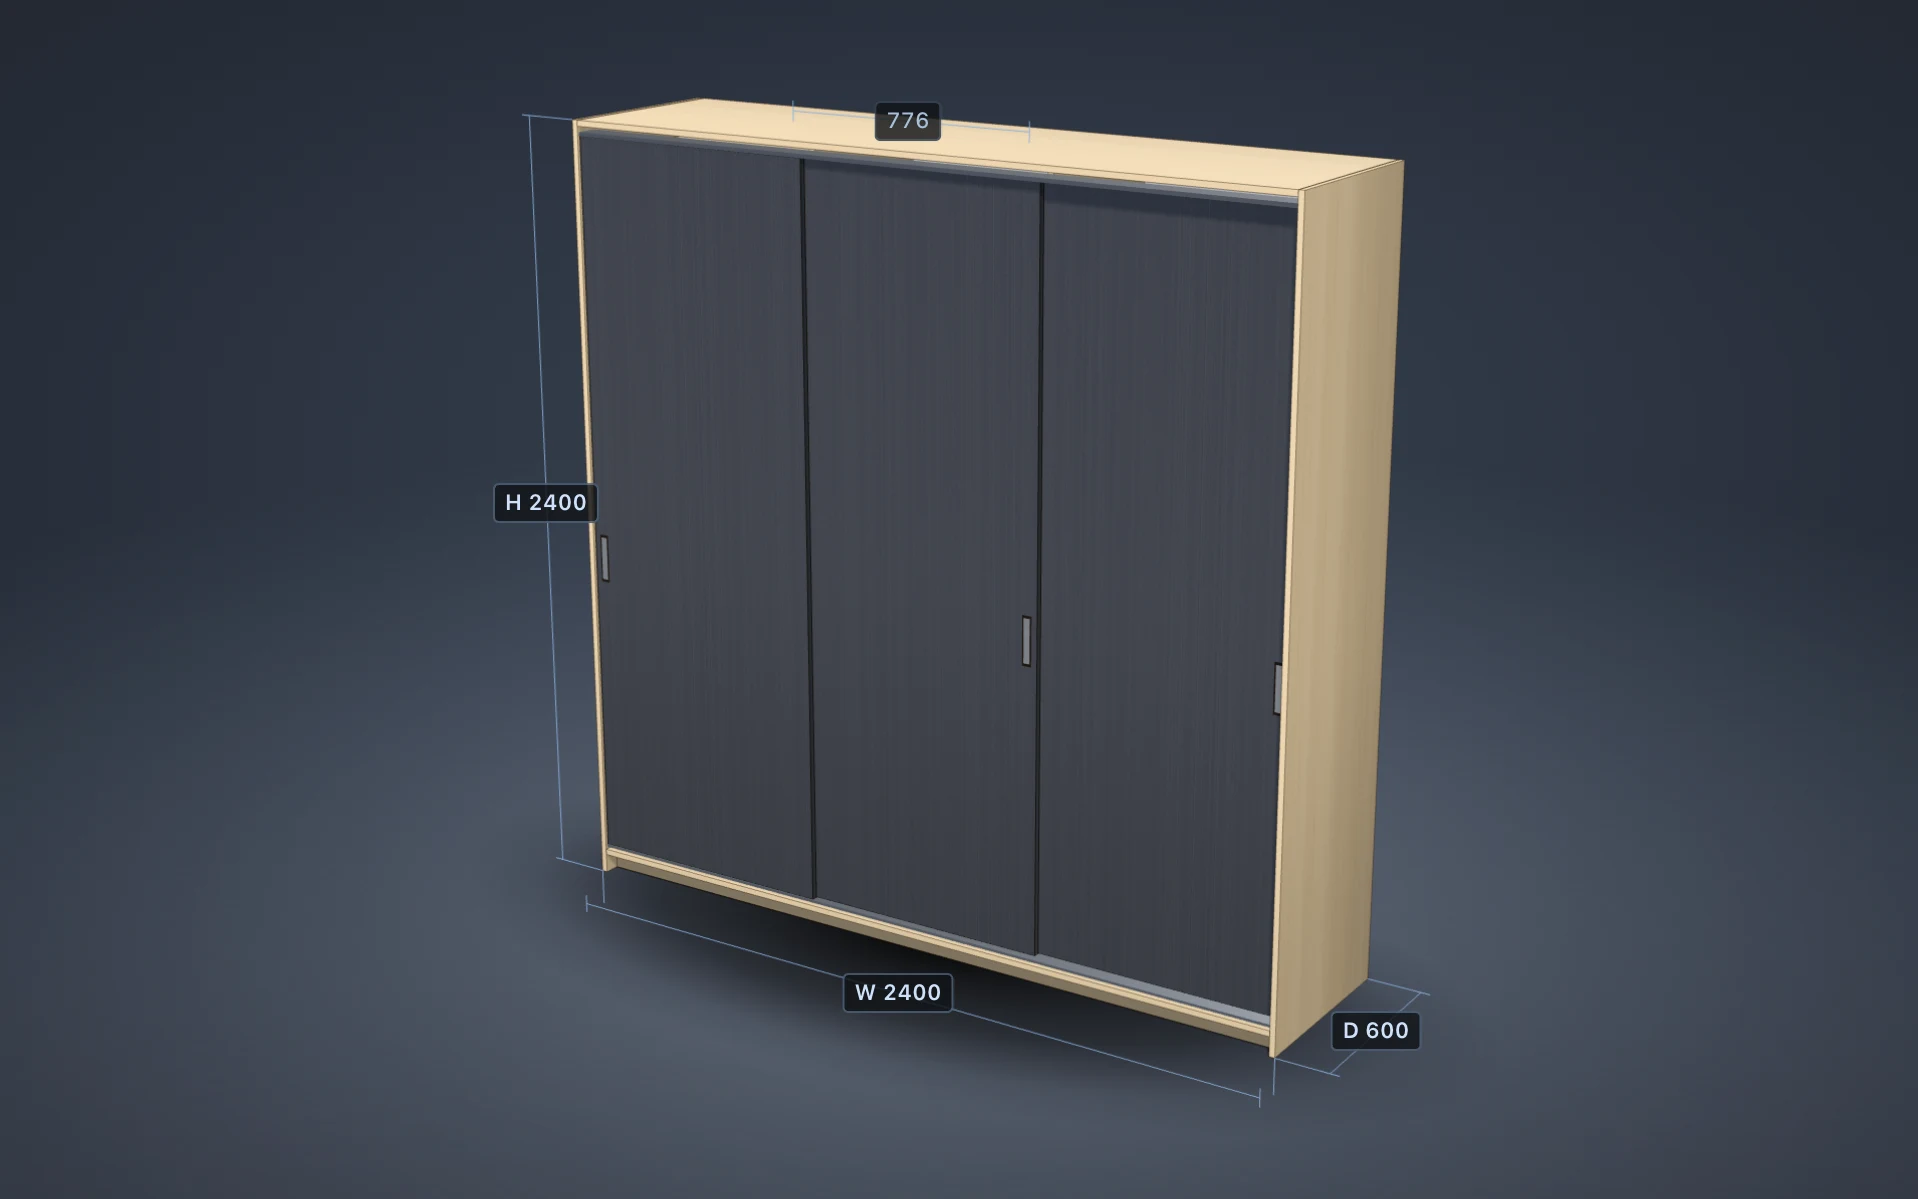
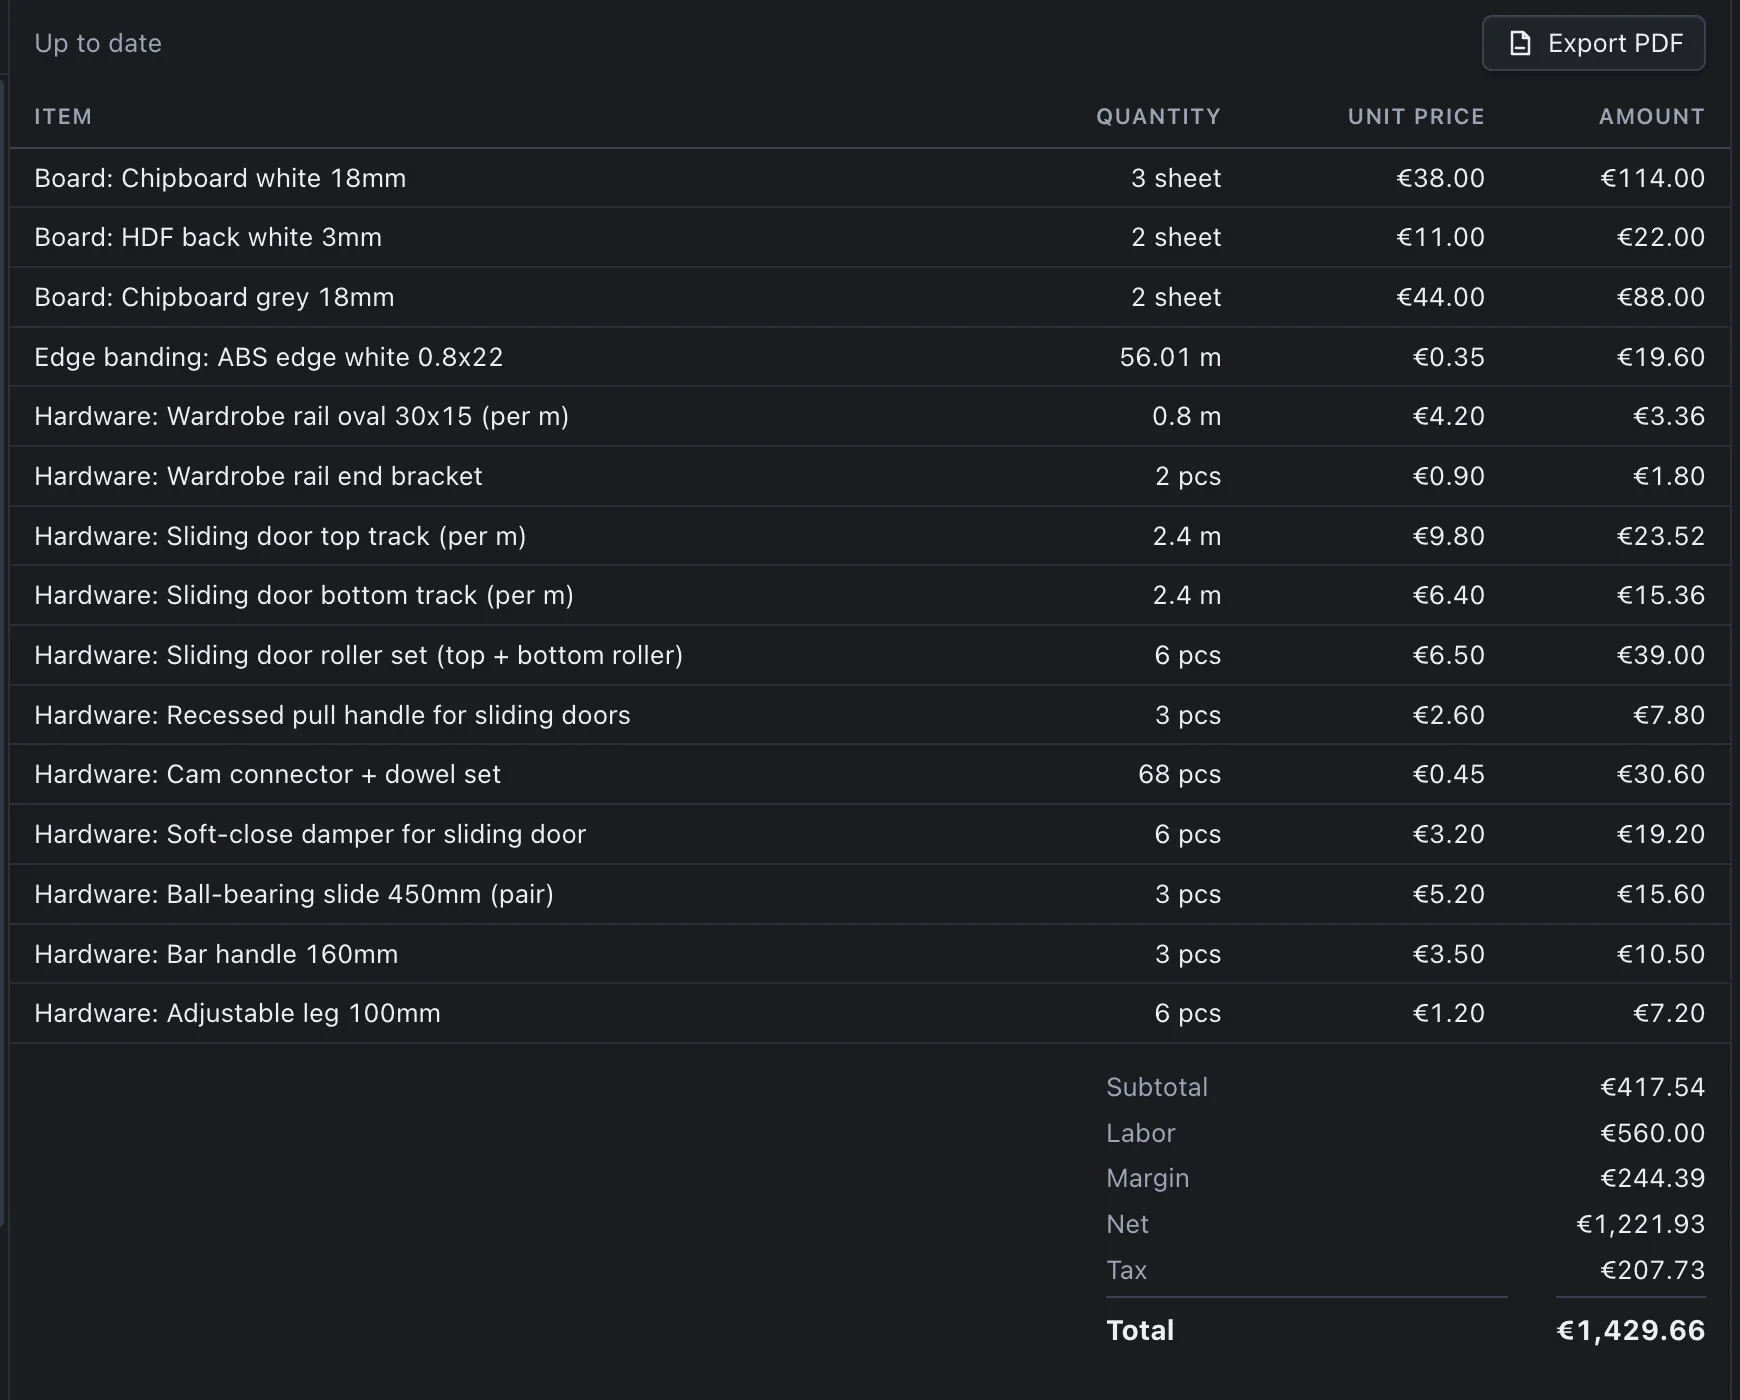


Corta tu próximo trabajo con menos desperdicio
Descarga PanelCraft para Windows o macOS y pasa por él un trabajo real, del diseño al presupuesto. La prueba de 14 días incluye todas las funciones de Studio.
¿Prefieres preguntar antes? Escribe a hello@panelcraft.store o consulta las preguntas frecuentes.